



اطلاعات تماس
-
 جاده وانگشان، منطقه جیانگ بی، نینگبو، ژجیانگ، چین
-
 86-135-64796935


دریافت یک نقل قول
هزینه قالب قالب ریخته گری معمولی: محدوده قیمت، محرک های هزینه و نحوه محاسبه قیمت ها
2026-08-13
یک ابزار ریخته گری آلیاژ روی کوچک برای یک قطعه ساده می تواند تقریباً 3000 تا 8000 دلار آمریکا هزینه داشته باشد. یک قالب آلومینیومی با اندازه متوسط با دو حفره و خنک کننده اولیه آب معمولاً بین 15000 تا 50000 دلار آمریکا فرود می آید. یک قالب ساختاری خودرو یا خودرو انرژی جدید، از نوع مورد استفاده برای محفظه موتور، جعبه انتقال یا سینی باتری، میتواند به سرعت از 100000 دلار آمریکا عبور کند و نسخههای با سیستمهای کشویی بزرگ و خنککننده منسجم بالاتر از 300000 دلار ذکر شدهاند. بنابراین مفیدترین پاسخ به این سوال یک عدد نیست بلکه یک باند است. برای 3000 دلار در پایین ترین سطح، 20000 تا 60000 دلار برای اکثر ابزارآلات آلومینیومی تولیدی و به میزان قابل توجهی بیشتر برای قالب های پیچیده خودرو برنامه ریزی کنید. این مقاله توضیح میدهد که چه چیزی یک مظنه را از پایین آن باند به بالا منتقل میکند، چرا محدوده وجود دارد، و چگونه تامینکنندگان در واقع تعداد دریافتی شما را محاسبه میکنند.
قالب دایکاست محصول کاتالوگ نیست. این یک ابزار دقیق سفارشی است که با مجموعهای از نقشههای قطعات مشتری شروع میشود، از بلوکهای فولادی آهنگری ماشینکاری میشود و از طریق عکسهای آزمایشی تنظیم میشود تا زمانی که قطعاتی مطابق با مشخصات تولید کند. از آنجا که هندسه، آلیاژ، حجم تولید، الزامات پرداخت سطح و انتظارات کیفیت با هر پروژه تغییر می کند، قیمت قالب نیز با آنها تغییر می کند. تامین کنندگان قیمت را از یک لیست بیرون نمی آورند. آنها آن را از تحلیل ساختاری قطعه و برنامه تولید پشت آن نقل می کنند.
هندسه قطعه، ابعاد بیرونی قالب، تعداد اسلایدها و هسته ها، عمق و شکل حفره، موقعیت دروازه و پیچیدگی کانال های خنک کننده را تعیین می کند. یک قسمت تخت و جعبهای شکل با کنارههای باز یکی از ارزانترین ابزارها است. یک محفظه محصور با دندههای داخلی، باسها، سوراخهای عمود بر خط جداکننده و زیربرهایی که نیاز به اسلایدهای متحرک دارند، چندین برابر هزینه بیشتری دارد. حجم فولاد، زمان ماشینکاری و خطر عیوب ریختهگری همگی با دشواری هندسه افزایش مییابد و تامینکنندگان آن را در قیمتگذاری قرار میدهند.
به جدا شدن خود قالب از قطعاتی که تولید می کند کمک می کند. قالب یک هزینه سرمایه ای است که یک بار پرداخت می شود و سپس در طول عمر تولید مستهلک می شود. قیمت واحد قطعه ریخته گری نشان دهنده زمان چرخه، مواد، نیروی کار و سربار است، اما نه هزینه کامل ابزار. خریدارانی که قیمتهای قالب را بدون مقایسه قیمت قطعه، حجم برنامهریزیشده و عمر ابزار مقایسه میکنند، نتایج اشتباهی خواهند گرفت. یک قالب ارزان که نیاز به تعمیرات مکرر دارد یا قطعات ناسازگار تولید می کند می تواند هزینه کل را به طور چشمگیری افزایش دهد. ارزش واقعی قالب در شات اندازه گیری می شود، نه در فاکتور اولیه آن.
برای درک اینکه چرا قیمت ها متفاوت هستند، دانستن اینکه تامین کننده باید برای چه چیزی بپردازد کمک می کند. نقل قول قالب از پنج بلوک اصلی ساخته می شود: مهندسی، فولاد، ماشینکاری، اجزای استاندارد و نمونه برداری. هر بلوک ساختار هزینه و مشخصات ریسک خود را دارد.
فاز مهندسی شامل طراحی گیت و رانر، محاسبه خنک کننده، تحلیل پیش نویس، جبران انقباض، و شبیه سازی جریان قالب برای قطعات درخواستی است. در یک ریختهگری پیچیده خودرو، طراح همچنین روش تحریک لغزش، توالی جهش و تعادل حرارتی قالب را تعریف میکند. طراحی ساعت ها طول می کشد و این ساعت ها شارژ می شود. در قالب های ساده، مهندسی ممکن است 5 تا 10 درصد از قیمت را به خود اختصاص دهد. در قطعات پیچیده خودرو با دیواره نازک با تلورانس های تنگ، سهم می تواند به 15 درصد یا بیشتر برسد. مهندسی همچنین ریسک پنهانی دارد: قالبی که طراحی ضعیفی دارد ممکن است پس از اولین آزمایش نیاز به کار مجدد داشته باشد، به همین دلیل است که تامین کنندگان با تجربه به جای حدس و گمان، روی شبیه سازی سرمایه گذاری می کنند.
فولاد قالب is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
حفره با فرز CNC شکل می گیرد، سپس توسط EDM یا برش سیم برای گوشه های تیز و جزئیات عمیق تکمیل می شود. زمان مورد نیاز به مساحت سطحی که باید برش داده شود، سختی فولاد و تحملی که باید نگه داشت بستگی دارد. فولادهای با سختی بالا کندتر بریده می شوند و ابزار بیشتری می پوشند. پرداخت، در صورتی که سطح براق روی ریختهگری مورد نیاز باشد، کار دستی را اضافه میکند. ماشینکاری معمولاً گرانترین بلوک در قیمت است که گاهی 30 تا 40 درصد کل آن است.
اسلایدها، هستهها، پینهای اجکتور، ستونهای راهنما، اتصالات آب و صفحه جداکننده همگی باید نصب و تراز شوند. قالب باید با فشار قفل صحیح روی دستگاه تزریق بسته شود و نیمه ها باید به طور یکنواخت جفت شوند تا فلاش ایجاد نشود. فیتینگ یک عملیات صنایع دستی است. این به ابزارسازان ماهری نیاز دارد و فشرده کردن آن در یک برنامه دشوار است.
اکثر تامین کنندگان شامل دو یا سه دور آزمایشی در قیمت هستند. قالب بر روی دستگاه ریخته گری واقعی نصب می شود، عکس های آزمایشی انجام می شود، قطعات اندازه گیری می شوند و اصلاحات انجام می شود. مواد مصرف می شود، زمان ماشین اجاره می شود و مهندسان نتایج را تجزیه و تحلیل می کنند. اگر آزمایش یک مشکل ابعادی یا یک مشکل الگوی پر کردن را نشان داد، قالب برای اصلاح به فروشگاه برمیگردد. برخی از تامین کنندگان آزمایشات را به عنوان یک خط اختیاری نقل می کنند. دیگران آنها را در کل شامل می شوند. همیشه آنچه در داخل شماره است را تأیید کنید.
مهندسی، فولاد، ماشینکاری و نمونهبرداری توضیح میدهند که چه چیزی در یک مظنه وجود دارد، اما چهار تصمیم خاص طراحی و تولید بر قیمت نهایی غالب است. به ترتیب ضربه، پیچیدگی قطعات، تعداد حفره، اندازه قالب و طراحی سیستم خنک کننده هستند.
پیچیدگی ضریب کلاسیک قیمت است. در نظر بگیرید که چه اتفاقی می افتد زمانی که یک قطعه دارای یک زیر برش است، که هر ویژگی است که از بیرون ریختن مستقیم از قالب جلوگیری می کند. آندرکات طراح را مجبور می کند تا یک هسته لغزنده یا جمع شونده را اضافه کند که با تحریک هیدرولیکی یا مکانیکی حرکت می کند. یک اسلاید هزاران دلار به قالب اضافه می کند، به علاوه یک نقطه نگهداری برای کل عمر ابزار. دو اسلاید می توانند ده ها هزار اسلاید اضافه کنند. رزوه های داخلی، قلاب های محکم، و ویژگی های زاویه دار ابزارهای بیشتری را اضافه می کنند. هر ویژگی که جهت پرتاب را پیچیده می کند، تعداد قطعات متحرک در قالب، زمان ماشینکاری و خطر شکست را بیش از 100000 شات افزایش می دهد.
از سوی دیگر، ویژگی هایی که با خط جدایی هماهنگ هستند هزینه کمی را اضافه می کنند. زوایای کششی، شعاع سخاوتمندانه و ضخامت دیواره یکنواخت نیازی به مکانیزم اضافی ندارند. طراح قطعه تأثیر بیشتری بر هزینه قالب نسبت به سازنده قالب دارد. یک تامین کننده خوب، یا یک بررسی خوب طراحی برای تولید، می تواند ویژگی های هزینه بر را قبل از برش فولاد شناسایی کند.
شمارش حفره تعیین می کند که در هر شات چند قطعه تولید شود. یک حفره در هر چرخه یک قسمت تولید می کند. از دو حفره دو حفره حاصل می شود. چهار بازده چهار. حفره های بیشتر قیمت قالب را افزایش می دهند زیرا حجم ماشینکاری و اندازه فولاد رشد می کند، اما زمانی که حجم سفارش زیاد است هزینه واحد را کاهش می دهند. یک قالب با دو حفره ممکن است 60 تا 80 درصد بیشتر از همان قالب با یک حفره قیمت داشته باشد، نه دو برابر، زیرا پایه و سیستم گیره مشترک هستند. تامین کنندگان تعداد بهینه حفره را از روی هدف تولید سالانه، ظرفیت دستگاه و وزن قطعه محاسبه می کنند. اگر شما فقط به 20000 قطعه در سال نیاز دارید، قالب تک حفره ای معمولا انتخاب منطقی است. اگر به 500000 نیاز دارید، همان منطق به سمت دو یا چهار حفره پیش می رود.
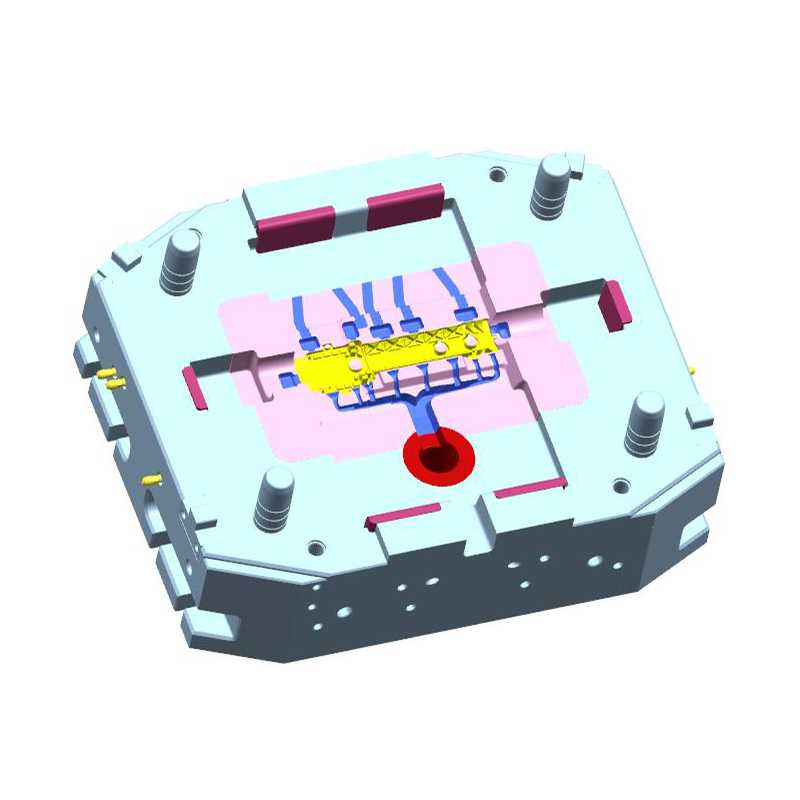
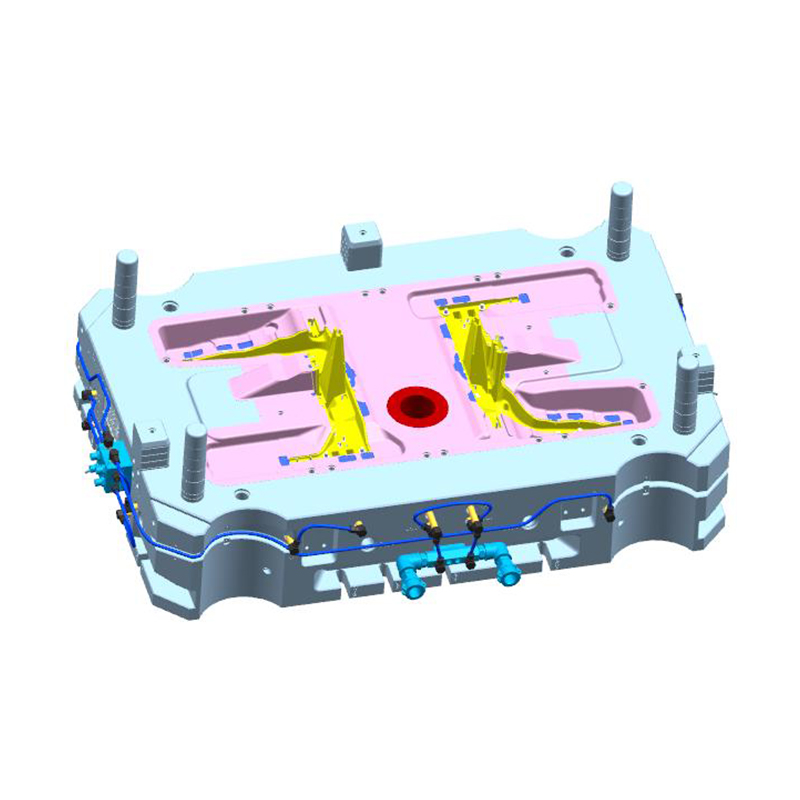
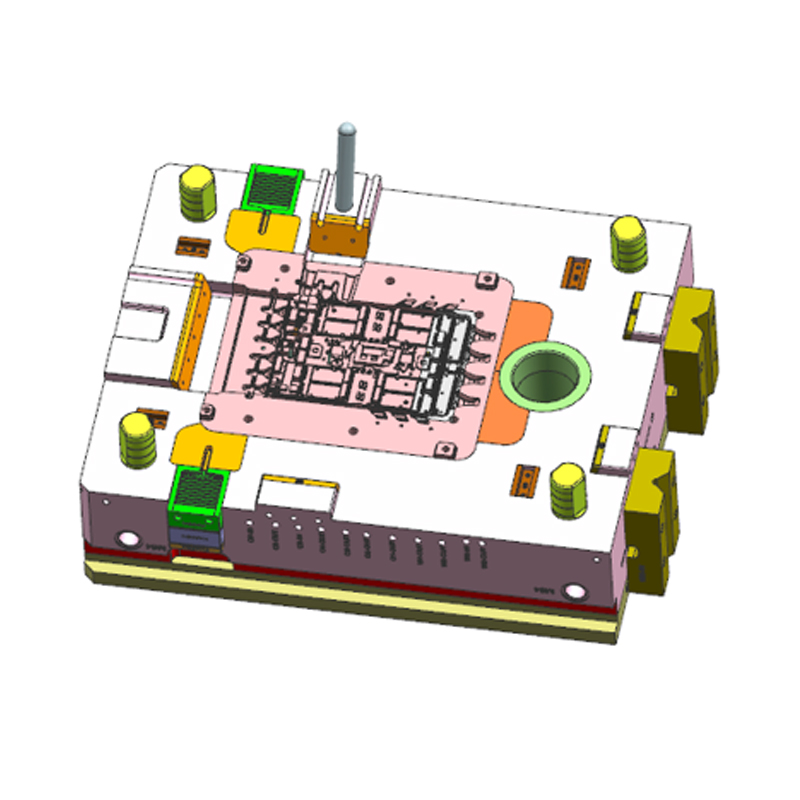
اندازه بیرونی قالب توسط ناحیه پیش بینی شده قطعه، تعداد حفره ها و سیستم دونده تنظیم می شود. اندازه قالب تعیین می کند که کدام تناژ ماشین تزریق مورد نیاز است و این به نوبه خود بر ظرفیت کارخانه ریخته گری قالب و نرخ ساعتی دستگاه تأثیر می گذارد. قالب های بزرگتر در فولاد، ماشینکاری، عملیات حرارتی و جابجایی هزینه بیشتری دارند. همبستگی کاملاً خطی نیست، اما قوی است. یک دستگاه کوچک 150 تنی محفظه داغ برای قطعات روی ممکن است قالبی را در خود جای دهد که فقط 350 میلی متر مربع است. یک دستگاه اتاق سرد 2200 تنی برای محفظه موتور به قالبی به اندازه یک ماشین کوچک نیاز دارد. بین این دو نقطه، هزینه ابزارآلات می تواند با ضریب 30 تغییر کند. یک مثال مرجع خوب این است جعبه دایکاست آلیاژ آلومینیوم 800 تن ، که در بخش متوسط تا بزرگ ترکیب محصول قرار می گیرد و نشان می دهد که یک پروژه ابزار آلومینیمی جدی چقدر طراحی فولاد و درج را شامل می شود.
 کارخانه جعبه ریخته گری آلیاژ آلومینیوم سفارشی 800T، سازندگان - ابزار Ningbo NKT Ningbo NKT Tooling Co., Ltd. تولید کنندگان جعبه ریخته گری آلیاژ آلومینیوم 800T چین و کارخانه سفارشی است، جزئیات: قالب آلیاژ آلومینیوم ... مشاهده محصول →
خنک کننده کمترین محرک هزینه و یکی از مهمترین عوامل برای بهره وری است. سرعت جامد شدن آلیاژ مذاب زمان چرخه و در نتیجه هزینه هر شات را تعیین می کند. خطوط خنک کننده ساده با حفاری مستقیم ارزان هستند و برای قطعات مسطح کار می کنند. کانالهای خنککننده منحنی یا منسجم از شکل حفره پیروی میکنند و نقاط داغ را کاهش میدهند، اما آنها به لحیم کاری، ساخت افزودنی یا استراتژیهای حفاری پیچیده نیاز دارند که همه اینها هزینه را افزایش میدهند. در تولید با حجم بالا، یک قالب با خنک کننده برتر می تواند چرخه را چند ثانیه کوتاه کند و قیمت بالاتر خود را ظرف چند ماه پس دهد. برای تولید کم حجم، این محاسبه به ندرت جواب می دهد و یک سیستم خنک کننده ساده تر مقرون به صرفه تر است.
فولاد قالب selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
آلیاژهای روی در دماهای بسیار پایینتری ریختهگری میشوند، بنابراین یک قالب روی ممکن است از فولادی مانند P20 یا 1.2738 ساخته شود که میتواند چندین صد هزار شات را دوام بیاورد. آلیاژهای آلومینیوم در دروازه تزریق به حدود 610 درجه سانتیگراد می رسند و سطح قالب به طور مکرر شاهد شوک حرارتی شدید است، بنابراین قالب به ناچار پس از تعداد معینی از چرخه ها بررسی گرما را ایجاد می کند. عمر ابزار برای درج حفره آلومینیومی معمولاً بین 60000 تا 150000 شات ارزیابی می شود، پس از آن اینسرت یا تعمیر یا تعویض می شود. از آنجایی که درج حفره گرانترین تک جزء است، عمر فولاد به طور مستقیم بودجه نگهداری را تعیین می کند.
درمان های تکمیلی نیز اهمیت دارد. نیتریدینگ، پوشش PVD، و عملیات اکسید باعث کاهش لحیم کاری و فرسایش در سطح حفره می شود و باعث بهبود رهاسازی و افزایش عمر بین تعمیرات اساسی می شود. این فرآیندها چند درصد به قیمت قالب اضافه میکنند و میتوانند برای قطعات با هستههای عمیق یا نیاز به سطح بالا ارزش پول را داشته باشند. کل موضوع متالورژی به اندازه کافی عمیق است که شایسته بحث خود باشد، و ما یک صفحه جداگانه در مورد نحوه انتخاب ماده مناسب برای قالب های ریخته گری آلیاژ آلومینیوم که نمرات فولاد، انتخاب های پوشش و تأثیر آنها بر عمر ابزار را پوشش می دهد، نوشته ایم.
آلیاژی که ریختهاید به تنهایی انتخاب مواد نیست. پوشش طراحی حرارتی و مکانیکی ابزار و در نتیجه بودجه مورد نیاز برای ساخت آن را تعیین می کند. هندسه قطعه مشابه می تواند هزینه های قالب متفاوتی در روی، آلومینیوم یا منیزیم داشته باشد.
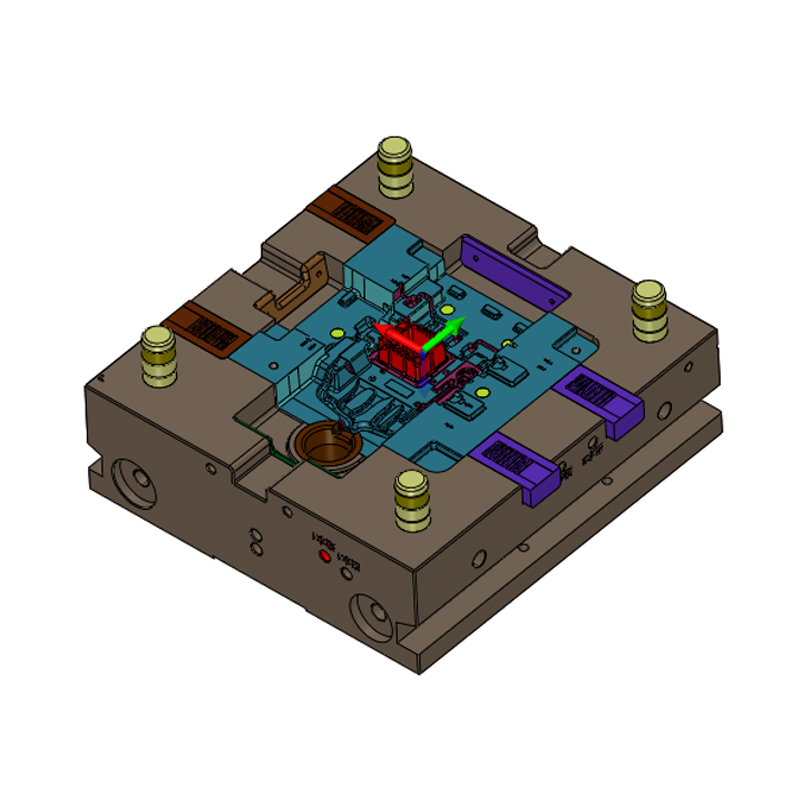
آلیاژهای روی melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the قالب دایکاست با محفظه داغ 150 تنی ما برای قطعات روی می سازیم مقرون به صرفه ترین نقطه ورود به فرآیند ریخته گری دایکاست.
 کارخانه قالب ریخته گری اتاق داغ سفارشی 150T، تولیدکنندگان - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. تولید کننده قالب قالب ریخته گری اتاق داغ 150T چین و کارخانه سفارشی است، جزئیات: اتاقک داغ 150T دی... مشاهده محصول →
آلیاژهای آلومینیوم در دمای 610 تا 700 درجه سانتیگراد ریختهگری میشوند و نیازمند فولاد کار گرم، خنککننده با طراحی دقیق و سیستم بیرونکشی قوی هستند. یک قالب آلومینیومی تک حفره برای یک براکت ساده ممکن است بین 18000 تا 35000 دلار آمریکا هزینه داشته باشد، در حالی که یک قالب دو حفره برای یک محفظه خودرو با اسلاید و درج به 50000 تا 90000 دلار می رسد. اندازه قطعه عامل مقیاس تعیین کننده است. یک محفظه محصور بزرگ مانند جعبه دایکست آلیاژ آلومینیوم 800 تنی که قبلاً ذکر شد، معمولاً در قالبی با عرض بیش از یک متر، با چندین درج، سیستم صفحه سایش سنگین، و یک شبکه خنککننده متصل به واحد کنترل دمای قالب تولید میشود. این ابزار یک مجموعه چند تنی است و قیمت آن منعکس کننده حجم فولاد، ساعات ماشینکاری و نیازهای جابجایی چنین قالب بزرگی است.
دمای ریختهگری منیزیم نزدیک به دمای آلومینیوم است، بنابراین فولاد قالب و نیازهای خنککننده از الگوهای مشابهی پیروی میکنند. تفاوت اصلی نیاز به سیستم های خلاء بالا و کنترل فرآیند سخت تر، به ویژه برای قطعات خودرو با دیواره نازک است. قیمت قالب با ابزار آلومینیومی با همان اندازه و پیچیدگی قابل مقایسه است. قالب های منیزیمی همچنین به توجه بیشتری به عملیات سطحی و آب بندی نیاز دارند زیرا منیزیم در حالت مذاب خود واکنش شیمیایی دارد. اگر قطعه یک جزء ساختاری سبک وزن باشد، مانند یک براکت فرمان یا یک تیرآهن متقاطع، هزینه ابزارآلات اغلب با صرفه جویی در وزن قابل توجیه است.
اکثر تامین کنندگان حرفه ای قالب، به جای حدس و گمان، از یک تخمین هزینه پایین به بالا، قیمت گذاری می کنند. این رویه از منطق یکسانی در سراسر صنعت پیروی می کند، حتی اگر اعداد خاص از فروشگاهی به فروشگاه دیگر متفاوت باشد.
ابتدا، تامین کننده مدل قطعه را بررسی می کند و خط جداسازی، اسلایدها، هسته ها، پیش نویس، محل دروازه و الزامات خروج را شناسایی می کند. از این تجزیه و تحلیل، یک مهندس تعداد ساعات طراحی قالب را تخمین زده و یک پیکربندی اولیه قالب را آماده می کند. دوم، اندازه قاب قالب از ناحیه پیش بینی شده و عمق قطعه تعیین می شود. تامین کننده حجم فولاد را در پایه و درج می کند، در هزینه هر کیلو درجه انتخاب شده ضرب می کند و عملیات حرارتی را اضافه می کند. سوم، زمان ماشینکاری تخمین زده می شود: CNC خشن، نیمه تمام، تکمیل، EDM، برش سیم، و پرداخت. این ساعات در نرخ مغازه ضرب می شود. از آنجا که این نرخها شامل استهلاک ماشین، نیروی کار و سربار میشود، یک قالبساز که در ماشینکاری پیشرفته پنج محور سرمایهگذاری کرده است، اغلب نرخهای ساعتی بالاتر اما ساعات کمتری را اعلام میکند.
چهارم، اجزای استاندارد، از جمله پینهای اجکتور، ستونهای راهنما، پینهای برگشت، بوشهای اسپرو، نازلهای آب، سوئیچهای محدود، و راهنماهای اسلاید، با قیمت کاتالوگ به اضافه نشانهگذاری اضافه میشوند. پنجم، ساعت مونتاژ و اتصال اعمال می شود. در نهایت، تامینکننده هزینههای آزمایشی، بازرسی و مدیریت پروژه را اضافه میکند، سپس سربار و حاشیه سود را اعمال میکند.
نتیجه عددی است که فقط به اندازه کامل بودن اطلاعات قطعه است. یک نقشه جزئی، یک آلیاژ تعریف نشده، یا یک نیاز پایانی سطحی بیان نشده، یک مظنه موقت ایجاد می کند. هنگامی که خریداران اطلاعات کامل CAD، درجه مواد، مقدار سالانه و اولویت تناژ ماشین را ارائه میدهند، قیمت پیشنهادی بسیار قابل اعتمادتر میشود و زمان آمادهسازی کوتاه میشود.
خریداران اغلب می پرسند که چرا یک قالب خاص اینقدر گران است در حالی که خود قطعه ساده به نظر می رسد. پاسخ زمانی ظاهر می شود که هزینه ابزار بر روی تعداد قطعات ریخته گری تولید شده تقسیم شود. یک قالب آلومینیومی 40,000 دلاری آمریکا با تولید 50,000 قطعه به قیمت هر قطعه 0.80 دلار آمریکا و برای 500,000 قطعه 0.08 دلار آمریکا تبدیل می شود. قالب سرمایه گذاری است که هزینه آن از طریق هزینه واحد پایین ریخته گری فشار بالا بازیابی می شود.
| حجم کل تولید | هزینه قالب برای هر قطعه | زمینه |
|---|---|---|
| 10000 قطعه | 4.00 دلار آمریکا | نمونه سازی کم حجم یا محصول خاص |
| 50000 قطعه | 0.80 دلار آمریکا | خودروهای معمولی با حجم متوسط یا صنعتی |
| 100000 قطعه | 0.40 دلار آمریکا | جزء مصرف کننده یا خودرو با حجم بالا |
| 500000 قطعه | 0.08 دلار آمریکا | تولید انبوه، که در آن ریخته گری کاملاً اقتصادی است |
جدول نشان می دهد که چرا قیمت قالب هرگز نباید به صورت مجزا در نظر گرفته شود. اگر حجم برنامه ریزی شده فقط 5000 قطعه باشد، ماشینکاری CNC قطعات بیلت ممکن است ارزان تر باشد و ابزار ریخته گری شن و ماسه می تواند همچنان ارزان تر باشد. اگر حجم برنامه ریزی شده 200000 باشد، هر دلار اضافی صرف شده برای دو حفره، فولاد برتر یا خنک کننده بهتر می تواند زمان چرخه و هزینه واحد را با یک حاشیه معنی دار کاهش دهد.
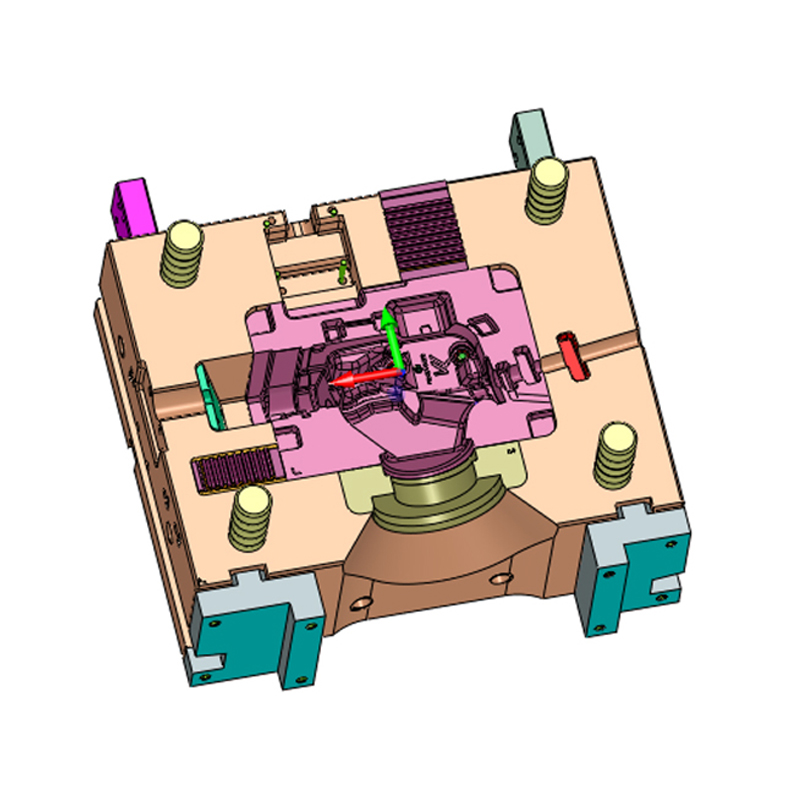
به طور خاص برای پیشرانه خودروهای الکتریکی، روند مقیاس غیرقابل انکار است. مسکن و قطعات سازه ای مانند محفظه موتور دایکاست آلیاژ آلومینیوم 2200 تن در مقادیر زیاد روی سلولهای ماشین بزرگ تولید میشوند و هزینه قالب، در حالی که یک خط شش رقمی در بودجه پروژه است، به سرعت توسط صدها هزار واحد تولید شده از ابزار رقیق میشود. همین منطق در مورد محفظههای گیربکس، صفحات محفظه باتری و ژاکتهای خنککننده نیز صدق میکند، جایی که تقاضای سالانه بالا یک ابزار قوی و گران قیمت را به اقتصادیترین انتخاب در طول عمر برنامه تبدیل میکند.
 کارخانه محفظه موتور ریخته گری آلیاژ آلومینیوم سفارشی 2200T، تولیدکنندگان - N Ningbo NKT Tooling Co., Ltd. تولید کنندگان محفظه موتور ریخته گری آلیاژ آلومینیوم 2200T چین و کارخانه سفارشی است، جزئیات: 2200T ... مشاهده محصول →
وقتی در مقابل گزینههای جایگزین خوانده میشود، هزینه قالب ریختهگری با نور منصفانهتر ظاهر میشود.
ابزار ریخته گری شن و ماسه بسیار ارزان تر است. الگوها و جعبه های هسته برای ریخته گری شن و ماسه را می توان با چند هزار دلار تولید کرد و این فرآیند حجم کم را تحمل می کند. اما هر قسمت ریخته گری شن و ماسه به مواد بیشتر، ماشینکاری بیشتر و بازرسی بیشتر نیاز دارد و میزان تولید به مراتب کمتر است. هنگامی که حجم از چند هزار قطعه در سال بیشتر می شود، مزیت هزینه هر قطعه ریخته گری معمولاً سرمایه گذاری بیشتر در قالب را تحت تأثیر قرار می دهد.
ماشینکاری CNC تقریباً به طور کامل از ابزارکاری در رویکرد ماشینکاری شده از بیلت جلوگیری می کند. عدم وجود هزینه قالب، ماشینکاری را برای قطعات یکباره و دسته های بسیار کوچک جذاب می کند. اما هزینه قطعات تکرارشونده به دلیل ضایعات مواد، ساعات کار ماشین و کار دستی بسیار بالاتر است. در مقادیری در حدود 1000 تا 2000 قطعه، منحنی هزینه تلاقی میکند و ریختهگری با قالب حتی پس از گنجاندن قالب ارزانتر میشود. برای بخش هایی از 2000 تا 10000 واحد در سال، مقایسه سخت می شود و تصمیم به هندسه، مواد و الزامات نهایی بستگی دارد.
سایر انواع ریخته گری، مانند ریخته گری کم فشار یا ریخته گری فشاری، قوانین ابزارسازی خاص خود را دارند. ریختهگری فشاری، که اغلب برای قطعات ساختاری با یکپارچگی بالا استفاده میشود، معمولاً به ابزار قویتر و گرانتری نسبت به ریختهگری تحت فشار معمولی نیاز دارد. مبادله خواص مکانیکی بالاتر و سفتی فشار بهتر در کاربردهای حیاتی است. هر فرآیند دارای یک نقطه سربه سر است که به هندسه و حجم آن بستگی دارد، بنابراین هزینههای کل را به جای هزینه ابزارآلات اولیه مقایسه کنید.
بیشتر قیمت قالب قبل از اینکه هر تامین کننده ای آن را ببیند در طراحی قطعه قفل شده است. بررسی طراحی برای تولید یک ابزار کاهش هزینه است که چندین برابر هزینه برای خود دارد. اینها مناطقی هستند که بیشترین اهرم را دارند.
فراتر از طراحی قطعه، واضح ترین صرفه جویی از تطبیق ابزار با حجم واقعی سالانه حاصل می شود. یک قالب دو حفره هزینه بیشتری دارد، اما اگر فقط از 20000 قطعه در سال استفاده کنید، حفره های اضافی بیکار خواهند ماند. تناژ دستگاه را زود انتخاب کنید. اگر قبلاً یک دستگاه 800 تنی یا 1650 تنی دارید، گفتن مدل دقیق به تأمینکننده به آنها اجازه میدهد پایه قالب را روی آن صفحه طراحی کنند و از فولاد غیر ضروری اجتناب کنند.
در نهایت، اطلاعات را در RFQ ادغام کنید. آلیاژ، نیاز پوشش، استاندارد نمونه برداری، دستگاه تولید در صورت ثابت بودن و جدول زمانی تحویل مورد انتظار را تعریف کنید. یک RFQ کامل زمان نقل قول را کوتاه میکند، از فرضیات اجتناب میکند و به تامینکننده اجازه میدهد تا ابزار را بهجای اضافه کردن یک حق بیمه برای عدم قطعیت، بهینهسازی کند.
نقل قول ضروری است، اما تمام تصویر نیست. هزینه تحویل واقعی یک قالب شامل حالت های خرابی و بار نگهداری آن است. هر زمان که یک تامین کننده قالب ریخته گری را ارزیابی می کنید، موارد زیر را بپرسید.
پاسخ ها نشان می دهد که آیا تامین کننده یک قالب یا یک راه حل تولید را نقل می کند. یک سازنده جدی قالب به جای صرفاً قیمت ابزار، در مورد چرخه شات، اثربخشی خنککننده و هزینه کل هر قطعه بحث میکند. همچنین پرسش در مورد سابقه تامین کننده با پروژه های مشابه کمک می کند. یک قالب برای یک جزء آلومینیومی حیاتی برای ایمنی، مجموع هزاران تصمیم کوچک است و تجربه با همان دسته از قطعات به طور قابل اندازه گیری خطر تجدیدنظر دیرهنگام و گران قیمت را کاهش می دهد.
برای مرجع، درک جایگاه تامین کننده شما در صنعت نیز اهمیت دارد. شرکتی با سابقه مهندسی خاص خود، ماشینفروشی مدرن و سابقه مستند در قالبهای ریختهگری فشار بالا، در موقعیت قویتری برای مدیریت این خطرات است. پیشینه شرکت ما با جزئیات در صفحه درباره توضیح داده شده است، از جمله پیشرفت از یک استودیوی طراحی قالب به تولید قالب در مقیاس کامل برای آلیاژهای آلومینیوم، منیزیم و روی.
هزینه معمول قالب ریخته گری از چند هزار دلار برای ابزارهای ساده روی تا چند صد هزار دلار برای سازه های آلومینیومی بزرگ خودرو است. گسترش طبیعی و مورد انتظار است. موقعیت پروژه شما در آن محدوده توسط پیچیدگی قطعه، آلیاژ انتخابی، تعداد حفره و حجم تولید کنترل می شود. هر تامین کننده هزینه قالب را از بلوک های عملکردی یکسان محاسبه می کند: مهندسی، فولاد، ماشینکاری، قطعات، مونتاژ و نمونه برداری. ارزانترین قیمت با کمترین هزینه کل یکسان نیست و ارزش واقعی قالب در عکسها، تلرانسها، زمان چرخه و فواصل نگهداری در نظر گرفته میشود.
برای دریافت قیمت دقیق و رقابتی، طراحی قطعه را تکمیل کنید، مواد مورد نیاز و سطح را تعریف کنید، حجم سالانه را بیان کنید و با اطلاعات کامل به تامین کنندگان نزدیک شوید. زمان سرمایهگذاری در کار طراحی برای تولید، و تطبیق ظرفیت ابزار با نیاز واقعی تولید، قیمت قالب را بیش از هر تاکتیک مذاکره کاهش میدهد. زمانی که قالب برای آلیاژ ریخته گری و حجم قطعه به خوبی مهندسی شود، به یک دارایی تولید بادوام تبدیل می شود تا یک کالای خطی برای به حداقل رساندن.
جاده وانگشان، منطقه جیانگ بی، نینگبو، ژجیانگ، چین
86-135-64796935
حق چاپ © Ningbo NKT Tooling Co., Ltd. تمامی حقوق محفوظ است.

