



اطلاعات تماس
-
 جاده وانگشان، منطقه جیانگ بی، نینگبو، ژجیانگ، چین
-
 86-135-64796935


دریافت یک نقل قول
هزینه معمول قالب ریخته گری: خریداران چه چیزی باید انتظار داشته باشند و چرا متفاوت است
2026-08-20
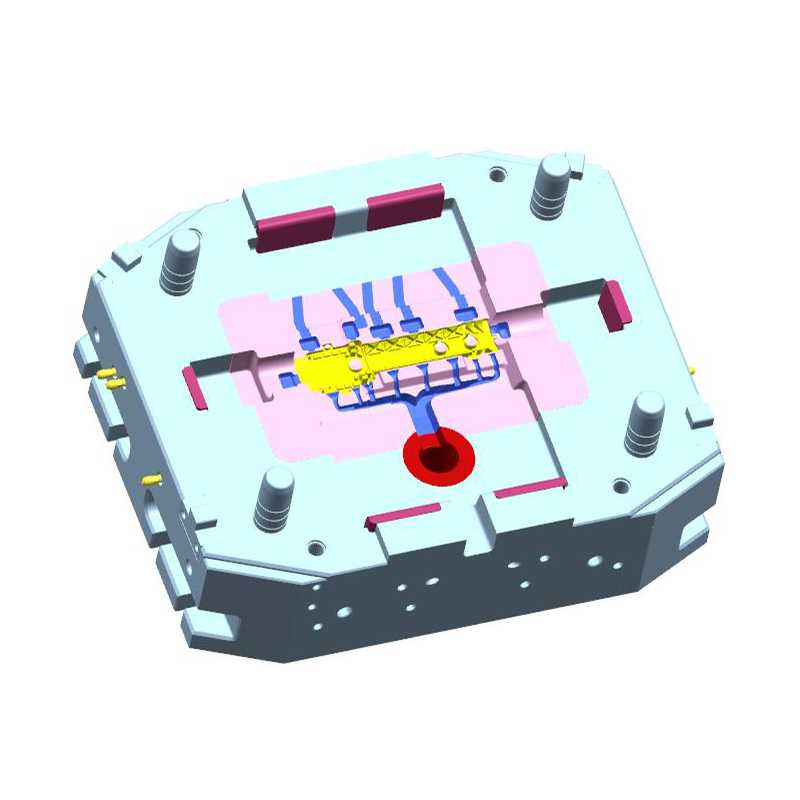
تصور کنید که در حال تهیه یک قطعه دایکست برای یک قطعه جدید خودرو هستید. شما همان فایل CAD را به سه تامینکننده قالب ارسال میکنید و قیمتهای آنها برای ابزار به 8500 دلار، 22000 دلار و 46000 دلار برمیگردد. کدام یک درست است؟ حقیقت این است که هیچ یک از آنها را نمی توان به تنهایی از روی تعداد قضاوت کرد. هزینه معمولی قالب ریخته گری یک محدوده است، نه یک نکته: ابزار آلیاژ روی ساده ممکن است حدود 3000 دلار شروع شود، در حالی که یک قالب پیچیده آلومینیومی یا منیزیمی با چند لام، درج و خنک کننده داخلی به راحتی می تواند به 100،000 دلار یا بیشتر برسد.
دلیل این گسترش این است که قالب ریخته گری یک قطعه مهندسی سفارشی از تجهیزات تولید است، نه یک کالا. قیمت آن منعکس کننده هندسه قطعه، آلیاژ ریختهگری شده، حجم تولید مورد انتظار، تعداد حفرهها، طول عمر مورد نیاز ابزار، و سطح کنترل فرآیند مورد نیاز برای حفظ تلرانسهای محکم است. این مقاله توضیح میدهد که هزینههای قالب چگونه ساختار میشوند، چه چیزی باعث افزایش یا کاهش اعداد میشود، و چگونه خریداران میتوانند به طور واقعی بودجهبندی کنند و از اشتباهات پرهزینه اجتناب کنند.
درک نحوه ساخت قیمت قالب اولین گام به سمت یک بودجه واقعی است. یک قالب 5000 دلاری و یک قالب 90000 دلاری ممکن است هر دو "ابزار ریخته گری دایکاست" نامیده شوند، اما تقریباً از هر نظر فیزیکی و مهندسی متفاوت هستند. بیایید محرک های اصلی هزینه را بشکنیم.
اندازه فیزیکی قالب بارزترین عامل است. یک محفظه کنترلکننده الکترونیکی کوچک ممکن است در یک پایه قالب 300 میلیمتر در 300 میلیمتر قرار گیرد، در حالی که یک محفظه انتقال کامل یا محفظه موتور میتواند به یک پایه قالب نیاز داشته باشد که بیش از 1200 میلیمتر در یک جهت اندازهگیری کند. حجم فولاد با مربع ردپا و تقریباً خطی با ضخامت رشد می کند. یک قالب بزرگتر به معنای فولاد قالب بیشتر، ساعت ماشینکاری بیشتر، CNC های بزرگتر و اغلب ماشین ریخته گری بزرگتر برای نمونه برداری است. وزن یک قالب کوچک کمتر از 300 کیلوگرم و یک قالب بزرگ خودرو بیش از 5 تن غیرعادی نیست.
برای یک محصول معمولی مانند براکت خودرو، ردپای قالب ممکن است متوسط باشد، اما برای اجزای ساختاری مانند برج ضربهگیر یا سینی باتری، پاکت قطعه به تنهایی میتواند هزینه ابزارآلات را در مقایسه با یک قطعه کوچک پیچیده مشابه دو برابر کند. خریداران اغلب تأثیر ابعاد کلی را دست کم می گیرند زیرا آنها به جای اندازه پایه بر تعداد ویژگی ها تمرکز می کنند.
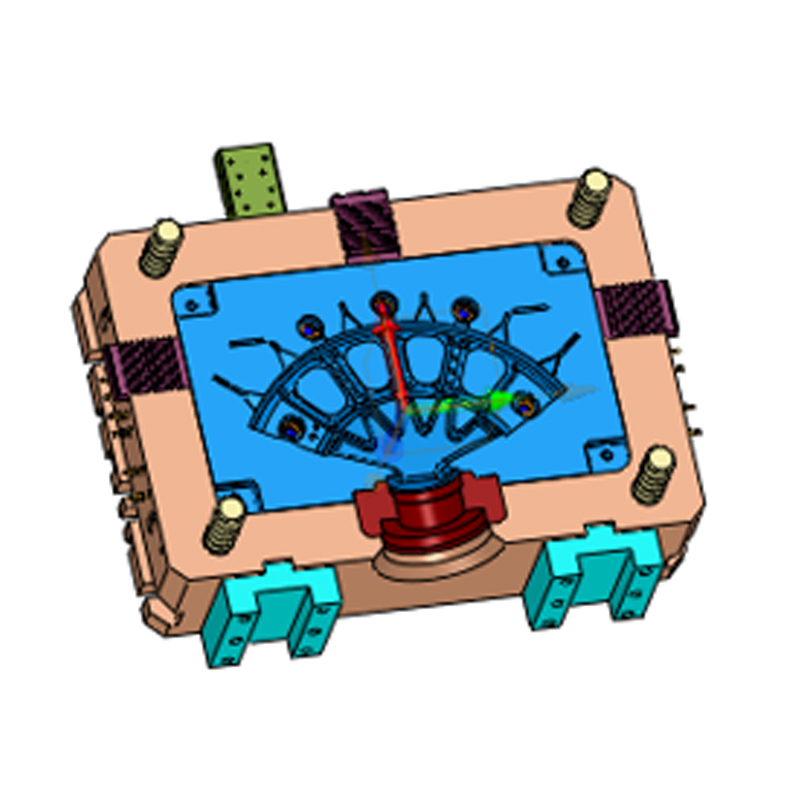
شمارش حفره یک تصمیم اصلی در هر پروژه قالب است. یک قالب تک حفره ای یک قسمت در هر چرخه تولید می کند. یک قالب دو حفره ای دو حفره تولید می کند و یک قالب هشت حفره می تواند هشت عدد تولید کند اگر سیستم دونده و دروازه به دقت متعادل باشند. هر حفره اضافی اندازه پایه قالب و حجم فولاد را افزایش می دهد، پیچیدگی ماشینکاری را دو یا سه برابر می کند و طراحی خنک کننده و پر کردن را برای بهینه سازی دشوارتر می کند.
از نظر عملی، جابجایی از یک حفره به دو معمولاً 40٪ تا 60٪ به هزینه قالب اضافه می کند، نه 100٪، زیرا برخی از اجزاء مانند پایه قالب، بوش اسپرو، و صفحات جهشی مشترک هستند. با این حال، حرکت از چهار حفره به هشت از نظر درصد کارایی کمتری دارد و ممکن است 70٪ یا بیشتر اضافه کند، زیرا ابزار باید با ردپای بزرگتر و سیستم دونده پیچیده تر دوباره طراحی شود. برخی از قطعات روی با حجم بالا از ابزارهای چند لغزنده با 12 حفره یا بیشتر استفاده میکنند و این قالبها به دلیل مکانیسمهای پیچیده لغزشی و الزامات تراز دقیق میتوانند به طرز شگفتآوری گران باشند.
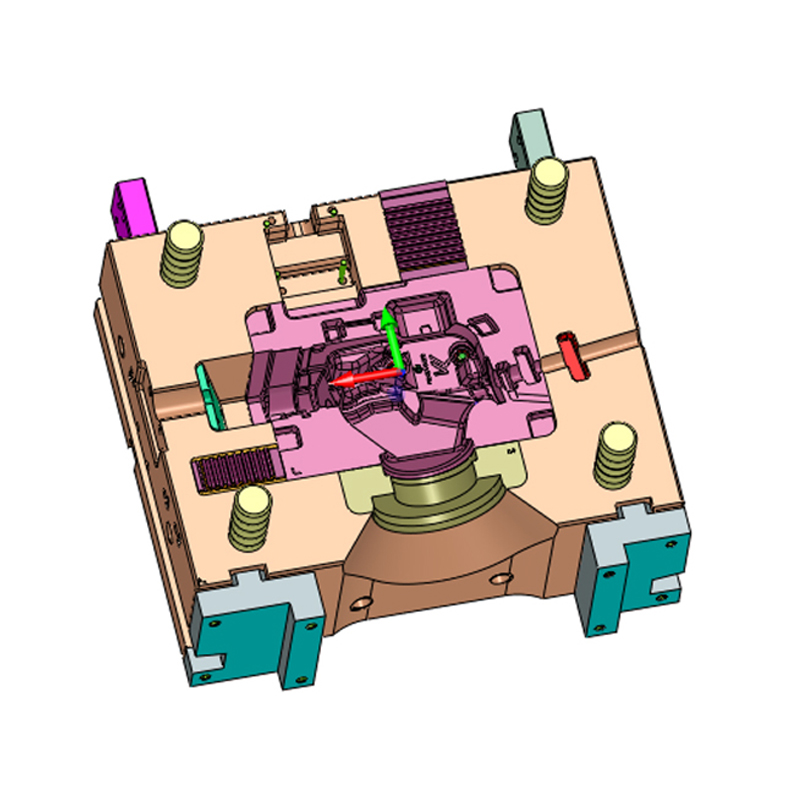
پیچیدگی هندسی قطعه تعیین می کند که قالب باید دارای چه تعداد عنصر متحرک باشد. یک زیر برش، یک سوراخ جانبی، یا یک نخ خارجی نیاز به یک لغزنده (همچنین به نام هسته عمل جانبی) دارد. هر اسلاید یک درج فولادی سخت شده، بدنه اسلاید، پین های راهنما، گوه های زاویه دار، تحریک هیدرولیکی یا مکانیکی و خطوط آب اضافی را اضافه می کند. یک قالب ساده بدون اسلاید ارزان ترین است. یک قالب با چهار اسلاید هیدرولیک بزرگ می تواند به تنهایی 15000 تا 40000 دلار فقط در مکانیسم های اسلاید هزینه داشته باشد.
هستههایی که حفرههای داخلی ایجاد میکنند هزینه را نیز افزایش میدهند. هسته های عمیق باید در داخل خنک شوند تا از تخلخل انقباضی جلوگیری شود، که به حفاری کانال های طولانی آب یا سرمایه گذاری در هسته های ساخته شده از مواد افزودنی نیاز دارد. درج های قابل جابجایی که می توانند با انواع مختلف یک قطعه تعویض شوند، لایه دیگری از هزینه را اضافه می کنند، اما اگر چندین شماره قطعه مشابه را برنامه ریزی کنید، می توانند در هزینه صرفه جویی کنند.
در قالبفروشی خودمان، اغلب قسمتی مشابه با طرحهای سوراخهای مختلف میبینیم. یک مشتری ممکن است یک قالب خانوادگی با درج های قابل تعویض برای سه نوع انتخاب کند. سرمایه گذاری اولیه بالاتر است، اما تغییرات هزینه هر قطعه کمتر است. مشتری دیگری ممکن است بر روی سه قالب اختصاصی اصرار کند که خروجی بالاتر اما بودجه کل ابزارسازی بسیار بالاتری را به همراه دارد. هر دو رویکرد معتبر هستند و انتخاب صحیح به حجم سالانه و استراتژی قیمت گذاری بستگی دارد.
مواد انتخاب شده برای هسته و حفره قالب یکی از موارد خط اصلی است. فولاد ابزار H13 اسب بخار کار برای ریخته گری آلومینیوم و منیزیم است، اما گریدهای درجه یک مانند DAC55، SKD61، یا H13 وارداتی با تمیزی دقیق تر و ایزوتروپی بهتر هزینه هر کیلوگرم بیشتر است. هزینه فولاد اغلب تنها 15 تا 25 درصد کل هزینه قالب است، اما به شدت بر عمر ابزار و قابلیت اطمینان تأثیر می گذارد.
عملیات حرارتی بار قابل توجه دیگری را اضافه می کند. برای دستیابی به سختی مورد نیاز (معمولاً 44 تا 52 HRC برای H13) و برای به حداقل رساندن اعوجاج، سخت شدن در خلاء، چرخههای تلطیف چندگانه و تنشزدایی لازم است. پس از عملیات حرارتی، معمولاً عملیات ماشینکاری نهایی یا ماشینکاری تخلیه الکتریکی (EDM) انجام می شود که هزینه را بیشتر افزایش می دهد. برخی از قالبهای با عمر بالا نیز نیاز به نیتریدینگ یا پوشش رسوب بخار فیزیکی مانند TiAlN روی سطوح هسته و حفره دارند که بسته به مساحت سطح بین 2000 تا 8000 دلار اضافه میکند.
تصمیم به استفاده از فولاد ارزانتری که ممکن است تا 50000 شلیک دوام بیاورد، در مقابل درجه ممتازی که برای 200000 شات تعیین شده است، قیمت اولیه را بهطور چشمگیری تغییر میدهد. برای نمونه اولیه یا اجرای پیش تولید، ممکن است یک گزینه ارزانتر توجیه شود. برای یک برنامه طولانی مدت خودرو، زمانی که هزینه کل هر قطعه خوب را محاسبه می کنید، سرمایه گذاری اولیه بالاتر اغلب مقرون به صرفه ترین انتخاب است.
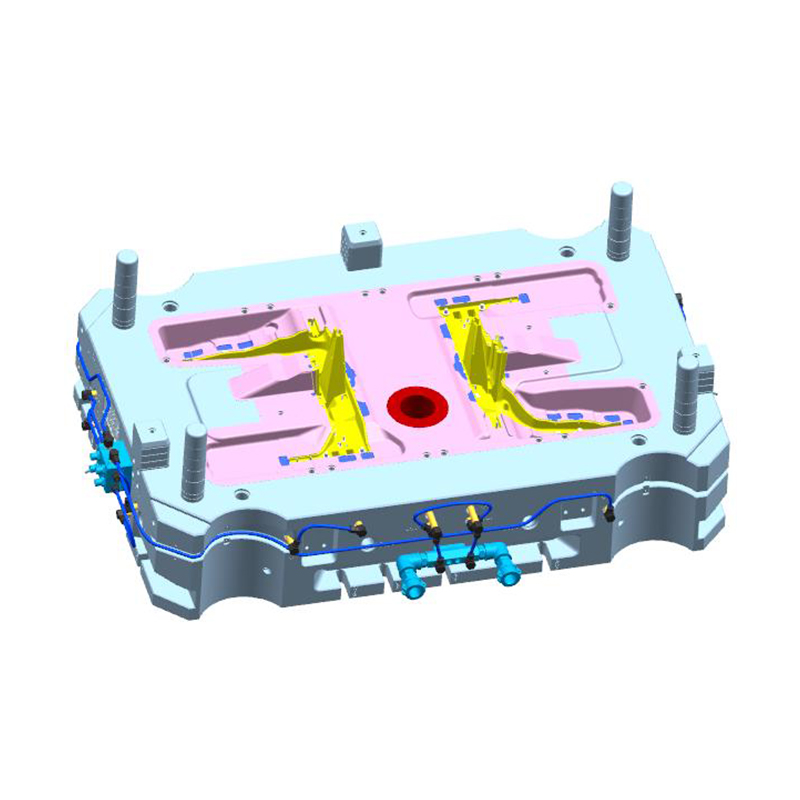
زمان چرخه دایکاست تا حد زیادی با خنک کردن کنترل می شود. یک قالب با خطوط راهبردی آب، گرما را سریعتر حذف می کند، زمان چرخه را کاهش می دهد و کیفیت قطعه را با جلوگیری از نقاط داغ و ترک خوردگی انقباض بهبود می بخشد. با این حال، اضافه کردن کانال های خنک کننده آسان نیست. حفاری سوراخ عمیق برای خطوط مستقیم استفاده می شود، اما کانال های منحنی به یک درج ماشینکاری شده نیاز دارند که سپس با شاخه ها یا یک صفحه لحیم کاری خلاء مهر و موم می شود.
خنکسازی همنوع، که درجها بهصورت سه بعدی با مسیرهای داخلی پیچیدهای که خطوط قطعه را دنبال میکنند، چاپ میشوند، برای ریختهگری آلیاژ آلومینیوم محبوبیت فزایندهای دارد. این فناوری میتواند زمان چرخه را 15% تا 30% کاهش دهد، اما تولید درجها گران است و اغلب نیاز به تایید عمر سرویس جداگانه دارند. یک قالب با چند درج خنک کننده منسجم می تواند 10 تا 20 درصد بیشتر از یک قالب خنک شده معمولی قیمت داشته باشد، اما بازدهی در بهره وری می تواند این تفاوت را در عرض چند ماه جبران کند.
خنک شدن همچنین بر رفتار خستگی حرارتی قالب تأثیر می گذارد. خنک کننده ضعیف منجر به بررسی اولیه گرما می شود که عمر قالب را کوتاه می کند و زمان تعمیر و نگهداری را افزایش می دهد. سرمایهگذاری در طراحی خنککننده خوب یکی از مؤثرترین راهها برای کاهش کل هزینه مالکیت است، اما همچنین یکی از اولین زمینههایی است که یک تامینکننده بیتجربه برای پایین آوردن قیمت پیشنهادی را کاهش میدهد.
تلرانس های سخت تر نیاز به ماشینکاری گسترده تر، EDM دقیق تر و نصب و لکه گیری دقیق تر دارد. یک قطعه دایکاست معمولی ممکن است با تحمل خطی ± 0.5 میلی متر مشخص شود، اما بسیاری از کاربردهای خودرویی به 0.1 ± میلی متر در مناطق بحرانی نیاز دارند. نگه داشتن ± 0.1 میلی متر در فولاد قالبی که در طول فرآیند منبسط می شود و حرکت می کند به ساختارهای محکم تر، تجزیه و تحلیل حرارتی دقیق تر و تکرارهای آزمایشی اضافی نیاز دارد. این به راحتی می تواند 10٪ تا 30٪ به هزینه قالب اضافه کند.
سطح فینیش یک درایور مشابه است. اگر قطعه به بافت خاصی برای زیبایی شناسی یا پرداخت آینه ای برای کاهش اصطکاک در یک جزء کشویی نیاز دارد، قالب باید بر این اساس و گاهی اوقات به صورت انتخابی پرداخت شود. حکاکی بافت در نواحی انتخاب شده نیاز به ماسک کردن دارد و دو تا چهار هفته زمان تحویل به اضافه 2000 تا 6000 دلار برای هر منطقه بزرگ اضافه می کند. اگر فقط به هندسه نگاه کنید، این هزینه ها در فایل CAD قابل مشاهده نیستند، اما بخشی از مشخصات هستند و باید در RFQ اعلام شوند.
تحرک فرآیند نیز قیمت گذاری قالب را تغییر می دهد. قالبهای ریختهگری با خلاء بالا به آببندی اضافی، کانالهای خلاء و یک سیستم شات طراحی شده خاص نیاز دارند که از ورود هوا به داخل حفره جلوگیری میکند. ساخت این قالبها گرانتر و به نگهداری حساستر هستند، اما قطعات ساختاری بدون تخلخل مانند محفظه باتری یا اجزای فرمان را تولید میکنند. قالب برای یک پروژه ریخته گری تحت خلاء می تواند 15٪ تا 25٪ بیشتر از یک قالب معمولی برای یک هندسه مشابه باشد.
ریخته گری فشاری (یا ریخته گری اکستروژن) از مرحله پر شدن کندتر استفاده می کند و فشار زیادی را در طول انجماد اعمال می کند. قالب باید بارهای مکانیکی بالاتری را تحمل کند و معمولاً با بخشهای فولادی مقاومتر و ستونهای راهنمای سنگینتر ساخته میشود. حق بیمه هزینه در مقایسه با ریخته گری فشار بالا استاندارد قابل توجه است، اما قطعات به دست آمده ازدیاد طول و سفتی فشار را بهبود می بخشند.
بهعنوان تامینکنندهای که هم قالبهای ریختهگری با خلاء بالا و هم قالبهای ریختهگری فشرده را برای کاربردهای خودرو ساخته است، میتوانیم تأیید کنیم که انتخاب فرآیند باید زودتر، قبل از شروع طراحی قالب انجام شود. تغییر از یک قالب معمولی به یک قالب با کمک خلاء پس از ساخت قالب تقریباً به اندازه ساخت یک قالب جدید گران است.
در حالی که هر پروژه منحصربهفرد است، الگوهای قیمتگذاری صنعتی میتواند حس قابل اعتمادی از بازار به شما بدهد. محدودههای زیر بر اساس نقلقولهای تاریخی که در بازار میبینیم و تجربه تولید خودمان است، و باید فقط برای بودجهبندی استفاده شود، نه بهعنوان مظنه ثابت.
| نوع قالب | سطح پیچیدگی | محدوده هزینه معمولی (USD) | تعداد حفره های معمولی |
|---|---|---|---|
| قالب محفظه گرم آلیاژ روی | بخش ساده و کوچک | 3000 تا 12000 دلار | 1 تا 4 |
| قالب محفظه گرم آلیاژ روی | چند لغزنده، پیچیدگی بالا | 12000 تا 40000 دلار | 6 تا 16 |
| قالب آلیاژ آلومینیوم | مسکن ساده و کوچک | 5000 تا 25000 دلار | 1 |
| قالب آلیاژ آلومینیوم | پیچیدگی متوسط، اندازه متوسط | 25000 تا 60000 دلار | 1 تا 2 |
| قالب آلیاژ آلومینیوم | بزرگ، پیچیده، با اسلاید و خلاء | 60000 تا 120000 دلار | 1 |
| قالب آلیاژ منیزیم | ساده تا متوسط (قطعات فرمان، براکت) | 30000 تا 80000 دلار | 1 |
| قالب آلیاژ منیزیم | ساختاری، خلاء بالا | 80000 تا 150000 دلار | 1 |
این محدوده ها فرض می کنند که قالب با استاندارد H13 یا فولاد معادل آن ساخته می شود و برای عمر اسمی تولید 80000 تا 120000 شات برای آلومینیوم و کمی کمتر برای منیزیم استفاده می شود. اگر انتظار 250000 شات یا بیشتر را دارید، برای فولاد درجه بالاتر، خنککننده سخاوتمندانهتر، و عملیات سطح، امتیازی را اضافه کنید. اگر فقط به 20000 نمونه اولیه نیاز دارید، ممکن است بتوانید قالب فولادی نرم تری را در انتهای پایینی این محدوده تهیه کنید.
برای دورههای پیشتولید کم حجم، قالب سادهتری که با درجهای سفتنشده یا کوتاهمدت ساخته شده است، گاهی با 30 درصد تخفیف ارائه میشود. معاوضه این است که ممکن است مجبور شوید بعد از چند هزار عکس، ابزار را بازسازی یا تعمیر کنید. در برخی موارد، این تماس درست است. در برخی دیگر منجر به ضایعات و تاخیرهایی می شود که پس انداز را پاک می کند.
به عنوان یک مرجع، خط تولید خودمان را برای ابزار آلیاژ روی در نظر بگیرید. معمولی قالب ریخته گری با محفظه داغ 150 تنی برای قطعات روی با تعداد متوسط حفره ها بسته به هندسه قطعه و اسلایدهای مورد نیاز، بین 12000 تا 30000 دلار قرار می گیرد. این نوع ابزار معمولاً برای وسایل لوله کشی، محفظه قفل و قطعات الکتریکی استفاده می شود. در مقایسه، یک قالب روی چند لغزنده با سرعت بالا با 10 حفره یا بیشتر، تجهیزات بسیار پیشرفتهتری است و بر اساس آن قیمتگذاری میشود.
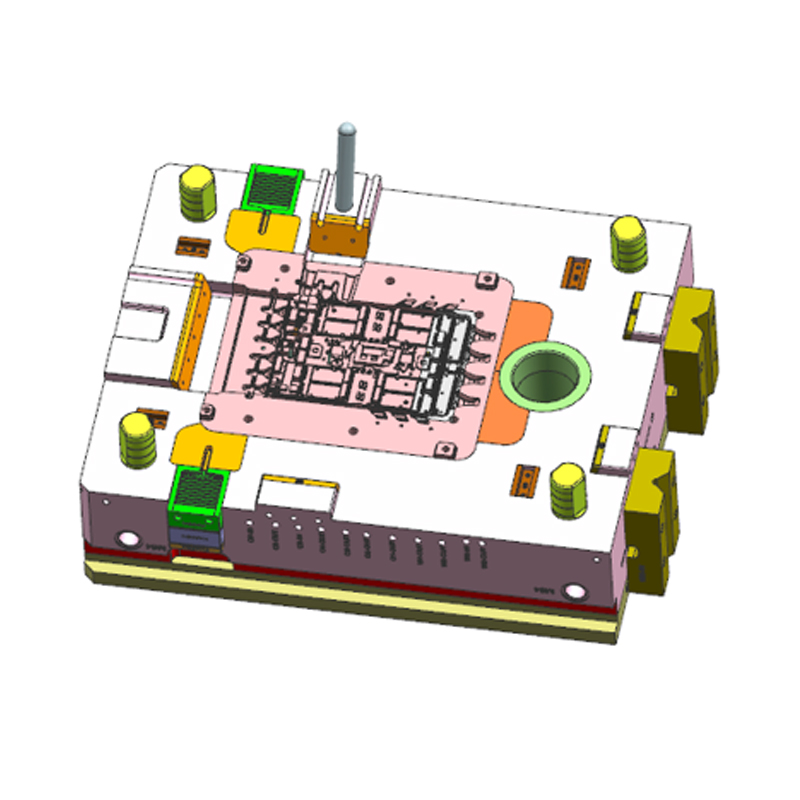
 کارخانه قالب ریخته گری اتاق داغ سفارشی 150T، تولیدکنندگان - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. تولید کننده قالب قالب ریخته گری اتاق داغ 150T چین و کارخانه سفارشی است، جزئیات: اتاقک داغ 150T دی... مشاهده محصول →
هنگامی که یک تامین کننده یک پیشنهاد شش رقمی برای قالب ریخته گری برای شما ارسال می کند، این عدد حاصل جمع چند بسته کاری مجزا است. دانستن آنچه شامل آنها می شود به شما کمک می کند پیشنهادات را مقایسه کنید و هزینه های پنهان را شناسایی کنید. در اینجا شکست معمول است.
قبل از برش فلز، تیم طراحی قالب قطعه را تجزیه و تحلیل می کند، پر کردن را شبیه سازی می کند و طرح کامل ابزار را ترسیم می کند. این شامل موقعیت دروازه، اندازه دونده، چاههای سرریز، قرارگیری کانال خنککننده، طرحبندی سیستم تخلیه، و انتخاب اجزای تجاری موجود مانند پینهای اجکتور و بوشهای اسپرو میشود. هزینه مهندسی معمولاً 5 تا 10 درصد کل هزینه قالب را نشان می دهد، اما بخش پیچیده تر یا طراحی مبتنی بر شبیه سازی می تواند آن را بالاتر ببرد. اگر تامین کننده یک گزارش DFM (طراحی برای تولید) ارائه دهد و پیشنهادهای اصلاحی ارائه دهد، آن کار در این مرحله گنجانده می شود.
یک طراح خوب انتظار دارد حداقل دو یا سه بررسی طراحی را با مشتری اجرا کند. هر تغییر در هندسه قطعه پس از شروع طراحی قالب می تواند ساعت ها کار طراحی مجدد را اضافه کند، به همین دلیل است که قفل داده نهایی قطعه یک نقطه عطف حیاتی است.
هر قالب شامل یک پایه، صفحات، پین های راهنما، بوشینگ ها، صفحات اجکتور و مجموعه ای از قطعات استاندارد است. اینها معمولاً از تامین کنندگان تخصصی پایه قالب تهیه می شوند. برای یک قالب معمولی ریخته گری آلومینیومی با اندازه متوسط، پایه با ساختارهای نگهدارنده ممکن است به تنهایی 2000 تا 10000 دلار هزینه داشته باشد و این هزینه به عنوان یک خط جداگانه در برخی از قیمت ها ظاهر می شود. پایه های بزرگتر با ستون های نگهدارنده سنگین و منطقه گیره سخاوتمندانه هزینه بیشتری دارند.
فولاد واقعی برای هسته و حفره یک هزینه مواد جداگانه است. در یک نقل قول، وزن و عیار فولاد را مشاهده خواهید کرد. به یاد داشته باشید که فولاد ماشینکاری شده کسر کوچکی از وزن نهایی است زیرا یک بلوک بزرگ بریده می شود تا شکل قطعه را ترک کند. این حذف تراشه در ساعات ماشینکاری منعکس می شود، نه فقط وزن فولاد.
فرز CNC، تراشکاری، حفاری، و سیم کشی بزرگترین عنصر هزینه کار و ماشین را تشکیل می دهند. یک شکل حفره سه بعدی پیچیده به ساعت های زیادی کار CNC 3 محوره و 5 محوری نیاز دارد. گوشه های داخلی تیز با EDM به پایان می رسد، که عمدا کندتر و دقیق تر است. هزینه های ابزارآلات بر اساس مساحت سطح، عمق برش و پرداخت مورد نیاز است. به عنوان یک قانون تقریبی، ماشینکاری و EDM میتوانند 40 تا 60 درصد از کل قیمت قالب را تشکیل دهند.
اینجاست که صرفه جویی در مقیاس در داخل قالب فروشی ظاهر می شود. یک تامین کننده با مراکز ماشینکاری با سرعت بالا و ساخت الکترود خودکار می تواند قالب دقیق تری را در زمان کمتری تولید کند. اما نرخ ساعتی یک آسیاب 5 محوری بالا است، بنابراین یک مظنه با ساعات کمتر با نرخ بالاتر ممکن است بهتر از قیمتی با تعداد ساعات زیاد با نرخ پایین باشد. اگر میخواهید تفاوتها را درک کنید، طرح فرآیند نقلشده را به دقت بررسی کنید.
پس از ماشینکاری، قالب مونتاژ می شود. نیمههای هسته و حفره با هم مطابقت دارند، اسلایدها نصب میشوند و سیستم تخلیه تنظیم میشود. لکه بینی شامل اعمال ترکیب علامت گذاری بر روی سطوح تماس و تنظیم تناسب برای اطمینان از تماس یکنواخت است. این ممکن است چند روز طول بکشد تا یک قالب پیچیده و یکی از وابسته ترین مراحل ساخت قالب به مهارت باشد. نیمکت کاری شامل پرداخت، گرد کردن لبه ها و نصب اتصالات آب نیز می باشد.
اکثر نقل قول های قالب شامل اولین آزمایش در ماشین ریخته گری می باشد. تامین کننده ممکن است از یک ماشین داخلی استفاده کند یا با یک ریخته گری در نزدیکی قرارداد ببندد. هزینه آلیاژ آلومینیوم یا روی مورد استفاده در آزمایش، انرژی، زمان اپراتور و نرخ ساعت دستگاه ریخته گری معمولاً شامل می شود. اگر چندین دور نمونه مورد نیاز باشد، هزینه های اضافی ممکن است ظاهر شود. یک قالب خوب طراحی شده با یک تامین کننده قابل اعتماد ممکن است فقط به دو یا سه دور نیاز داشته باشد. یک طرح مشکل ساز ممکن است به شش یا بیشتر نیاز داشته باشد. اطمینان حاصل کنید که نقل قول تعداد دفعات آزمایشی را شامل می شود.
در طول فاز نمونه، تامین کننده قطعه را اندازه گیری می کند، انقباض، تخلخل و انحراف ابعاد را بررسی می کند. هر تکرار اصلاحی نیاز به تنظیم قالب دارد، گاهی اوقات با ماشینکاری حفره یا افزودن درج، و این باید در برنامه زمانبندی پروژه قیمت گذاری شود.
گاهی اوقات عملیات حرارتی جدا از ماشینکاری ذکر می شود، به خصوص اگر تامین کننده فولاد آنیل شده را خریداری کرده و پس از خشن کردن اولیه آن را سخت کند. درمانهای سطحی مانند نیترید کردن، پوشش PVD یا پوشش سازگار با عامل رهاسازی اضافی هستند. این درمانها میتوانند عمر قالب را افزایش داده و رهاسازی را بهبود بخشند، اما همیشه در قیمت پایه گنجانده نمیشوند. برای جلوگیری از غافلگیری در پایان، یک آیتم خطی بخواهید.
تامین کنندگان قالب های حرفه ای اسنادی را ارائه می دهند که شامل گواهی های مواد، گزارش های عملیات حرارتی، داده های بازرسی CMM و کتابچه راهنمای تعمیر و نگهداری است. برای برنامه های خودرو، این مستندات تحت الزامات PPAP اجباری است. هزینه تهیه این اسناد، مدیریت برنامه زمانبندی پروژه و برگزاری فراخوان های بررسی معمولاً درصد کمی از کل است، اما در یک نقل قول دقیق باید مشخص شود. تامینکنندهای که مدیریت پروژه شفاف را با عکسها و گزارشهای پیشرفت ارائه میدهد، ارزش چند هزار دلاری را دارد که ممکن است اضافه کند.
بسیاری از هزینه هایی که توضیح دادیم به شدت تحت تاثیر تصمیمات اتخاذ شده در مرحله طراحی قطعه است. حتی قبل از ارسال RFQ، می توانید با بهینه سازی هندسه قطعه، هزینه قالب را شکل دهید. در اینجا رایج ترین پارامترهای طراحی و تأثیر آنها وجود دارد.
کشش، مخروطی است که به وجوه عمودی اضافه میشود، بنابراین میتوان قالب را بدون چسبندگی خارج کرد. زاویه کشش 1 درجه برای آلومینیوم معمولی است، اگرچه 2 درجه برای دنده ها و هسته های عمیق تر ایمن تر است. اگر پیش نویس خیلی کوچک باشد، قالب نیاز به پولیش اضافی دارد و ممکن است قسمت دارای علائم کشش باشد. مهمتر از آن، دنده های درگ صفر نیاز به اقدامات جانبی اضافی یا ماشینکاری اضافه دارند، که هر دو باعث افزایش هزینه می شوند. بررسی زودهنگام پیش نویس ارزان ترین راه برای صرفه جویی در هزینه است.
تغییرات ناگهانی در ضخامت دیواره باعث ایجاد حفره های انقباضی و تخلخل می شود. طراحی قالب می تواند با افزودن درج و لرز جبران کند، اما این باعث افزایش هزینه می شود. قسمتی با ضخامت دیواره یکنواخت 3 میلی متر پر کردن و خنک شدن بسیار آسان تر از قسمتی است که از 2 میلی متر به 5 میلی متر نزدیک یک باس می پرد. یکنواخت نگه داشتن دیوارها نیاز به خنک کننده داخلی را کاهش می دهد و خطر ایجاد نقاط داغ را کاهش می دهد.
هر آندرکات نیاز به یک اسلاید دارد. میتوانید با تغییر جهت خط جداکننده یا پذیرش ویژگیای که نیاز به عملیات ماشینکاری ثانویه دارد، تعداد اسلایدها را کاهش دهید. به عنوان مثال، یک رزوه خارجی برای باس سنسور را می توان پس از ریخته گری به جای ریخته گری در محل، سوراخ کرد و از هسته چرخان اجتناب کرد. هزینه اضافی ماشینکاری اغلب کمتر از هزینه یک اسلاید پیچیده در قالب است.
هنگامی که یک آندرکات اجتناب ناپذیر است، باید پرسید که آیا می توان آن را با یک هسته شل که به صورت دستی پس از هر شلیک برداشته می شود، تشکیل داد. این یک جایگزین کم هزینه برای قطعات کم حجم است، اما زمان چرخه را کاهش می دهد و ممکن است برای تولید با حجم بالا قابل قبول نباشد. برای یک قطعه خودرو با حجم بالا، اسلاید هیدرولیک تنها گزینه قابل اعتماد است.
هرچه تحمل سخت تر باشد، قالب گران تر است. شما می توانید با تعیین ابعاد بحرانی که واقعاً به ± 0.1 میلی متر نیاز دارند، در هزینه صرفه جویی کنید. سپس سازنده قالب می تواند توجه ماشینکاری را در جایی که اهمیت دارد متمرکز کند. بسیاری از خریداران بدون توجیه برای هر ویژگی تلرانس های تنگاتنگی اعمال می کنند و هزینه قالب با توجه به هر بعد افزایش می یابد.
اگر قطعه دارای سطح تزئینی کلاس A است، قالب باید تا سطح آینه پرداخت شود و سپس در صورت نیاز بافت شود. پولیش و اچینگ می تواند روزها کار تخصصی طول بکشد. از طرف دیگر روکش مات یا یک سطح ماشینکاری شده به پولیش دستی کمتری نیاز دارد. انتخاب یک ناحیه بافت دار فقط روی یک پانل کوچک به جای کل قسمت، راه دیگری برای کنترل هزینه است.
ریختهگری در درجهای رزوهای یا استفاده از پینهای درج قابل جابجایی، پیچیدگی کار را به چرخه ریختهگری میافزاید. قالب باید به گونه ای طراحی شود که درج را در حین تزریق بارگیری و نگه دارد و سیستم اتوماسیون باید آن را به طور دقیق قرار دهد. این می تواند هزینه قالب را 5000 تا 20000 دلار افزایش دهد، بسته به تعداد درج در هر چرخه. اغلب مقرون به صرفه تر است که از یک سوراخ ساده در قطعه استفاده کنید و از عملیات ضربه زدن جداگانه برای نخ استفاده کنید، مگر اینکه درج برای استحکام مونتاژ یا آب بندی مورد نیاز باشد.
در تجربه ما، تشویق مشتریان به بررسی طراحی قطعات خود بر اساس این معیارها اغلب هزینه های کل قالب را بین 10 تا 25 درصد بدون تغییر عملکرد قطعه کاهش می دهد. بازخورد DFM فروشگاه قالب تلاشی برای افزایش بودجه نیست. این یک مسیر مستقیم به یک ابزار اقتصادی تر است.
قیمت خرید قالب دایکاست تنها نقطه شروع است. در طول عمر آن، شما برای نگهداری، تعمیرات، پوششها و قطعات تعویضی هزینه خواهید کرد. درک طول عمر مورد انتظار قالب برای محاسبه هزینه واقعی هر قطعه ضروری است.
معمولاً انتظار می رود که قالب استاندارد ریخته گری آلومینیومی H13 80000 تا 120000 عکس خوب را قبل از نیاز به تعویض سطوح سایش اولیه تولید کند. این شماره تضمینی نیست. این بستگی به دمای آلیاژ، سرعت تزریق، چرخه حرارتی و نحوه عملکرد سیستم خنک کننده دارد. یک قالب ساخته شده با فولاد درجه یک و خنک کننده خوب می تواند به 150000 تا 200000 شات برسد، در حالی که یک ابزار درجه پایین ممکن است بعد از 30000 شات بررسی گرما را نشان دهد.
آلیاژهای منیزیم در دماهایی تا حدودی کمتر از آلومینیوم ریختهگری میشوند که اگر فرآیند به خوبی مدیریت شود، اغلب عمر قالب را کمی بیشتر میکند. آلیاژهای روی ساده ترین روی قالب هستند و قالب های روی محفظه گرم اغلب بیش از 500000 شات هستند زیرا دمای عملیاتی بسیار پایین تر است. این یکی از دلایلی است که چرا ابزارهای روی اغلب با درج های سخت شده ساخته می شوند که نسبت به ابزار آلومینیومی با شدت کمتری برخورد می کنند.
حالت شکست اصلی برای قالبهای ریختهگری، بررسی حرارتی است، زمانی که صدها چرخه حرارتی باعث ایجاد شبکهای از ترکهای کوچک روی سطح قالب میشوند. ترک ها باعث ایجاد عیوب سطحی در قسمت ریختگی شده و در نهایت باعث لحیم کاری یا چسبندگی می شوند. نگهداری منظم، از جمله صیقل دادن ترک ها و درمان سطح، می تواند عمر قالب را افزایش دهد. با این حال، هر چرخه تعمیر هزینه دارد و قالب باید در طول تعمیر آفلاین شود.
تعیین بودجه نگهداری معادل 5% تا 10% قیمت اولیه قالب در سال یک قانون معقول برای قالب های آلومینیومی و منیزیمی است. برای روی، عدد کمتر است. این بودجه شامل پینهای اجکتور جدید (که فرسوده میشوند)، اسلایدهای جایگزین و پرداخت مجدد پس از اجرای با حجم بالا را پوشش میدهد. اگر برای تعمیر با سازنده قالب قرارداد دارید، باید برای تدارکات ارسال قالب به عقب و زمانی که در طی آن نمی توانید قطعات تولید کنید، برنامه ریزی کنید.
برخی از تامین کنندگان قراردادهای نگهداری قالب را ارائه می دهند. قالب پس از هر X هزار شات برای بازرسی بازگردانده می شود و تامین کننده مراحل خدماتی را با هزینه ثابت انجام می دهد. این از سرمایه گذاری شما محافظت می کند و می تواند از توقف طولانی مدت تولید جلوگیری کند. این قراردادها در هر بازاری رایج نیستند، اما اگر انتظار حجم بالایی از سالانه دارید، ارزش درخواست آنها را دارد.
هزینه قالب برای هر قطعه به تعداد کل قطعاتی که قصد تولید آن را دارید بستگی دارد. این مهمترین محاسبه در یک پروژه ریخته گری دایکاست. در اینجا یک مثال ساده است.
فرض کنید گزینه قالب A 20000 دلار قیمت دارد و یک قطعه را در یک چرخه 30 ثانیه ای تولید می کند. مدل B 40000 دلار قیمت دارد اما همان قطعه را در یک چرخه 22 ثانیه ای تولید می کند زیرا خنک کننده بهتر و طرح دروازه متفاوتی دارد. کاهش زمان چرخه 8 ثانیه در هر قسمت صرفه جویی می کند. بیش از 100000 عکس، یعنی 800000 ثانیه، حدود 222 ساعت زمان ماشین. با نرخ ساعت ماشین 80 دلار، پس انداز به 17760 دلار می رسد. در این مورد، قالب گرانتر بیشتر 20000 دلار اضافی را در همان حجم تولید میپردازد. اگر حجم 500000 شات باشد، سرمایه گذاری اضافی در مقایسه با صرفه جویی ناچیز است.
برعکس آن نیز صادق است. یک قالب ارزانتر با عمر مورد انتظار کوتاهتر ممکن است راهحل مناسبی باشد، زمانی که شما فقط به 15000 قطعه برای یک محصول خاص نیاز دارید. استهلاک بیش از 15000 قطعه، یک قالب با عمر طولانی 45000 دلار ممکن است 3 دلار به ازای هر قطعه اضافه کند، در حالی که یک قالب با عمر کوتاه 20000 دلاری تنها 1.33 دلار برای هر قطعه اضافه می کند. سپس می توانید هزینه قطعات یدکی بالاتری را بپذیرید. عامل اصلی تصمیم گیری حجم سالانه و اطمینان به پیش بینی شما است.
قبل از اینکه مشخصات قالب را نهایی کنید، یک تحلیل سربه سر ساده انجام دهید. کل سرمایه گذاری به اضافه هزینه هر قطعه را در سه حجم مختلف محاسبه کنید: حجم مورد انتظار محافظه کارانه، پیش بینی پایه شما، و حجم مورد بالا. اگر سناریوی با حجم بالا قابل قبول است، روی قالب با عمر طولانی تر سرمایه گذاری کنید. اگر مورد محافظه کارانه محتمل است، سرمایه گذاری اولیه را کاهش دهید و انتظار تعمیر یا بازسازی ابزار را داشته باشید.
همین اصل در مورد شمارش حفره صدق می کند. یک قالب یک حفره ممکن است 30000 دلار قیمت داشته باشد در حالی که یک قالب دو حفره ممکن است 48000 دلار قیمت داشته باشد. ابزار دو حفره ای 60 درصد سرمایه گذاری بیشتری دارد اما خروجی را تقریباً در هر ساعت دو برابر می کند. در حجم بالا، صرفه جویی در زمان چرخه به راحتی 18000 دلار اضافی را توجیه می کند. در حجم کم، قالب یک حفره منطقی تر است زیرا زمان دستگاه کمتر تنگنا است.
برای مثالی واقعی از سبد محصولات ما، بخشی مانند یک لوله فرمان ریخته گری آلیاژ منیزیم یک کاربرد معمولی ساختاری خودرو است که به ثبات ابعادی ثابت در طول دوره های تولید طولانی نیاز دارد. در این صورت، سرمایه گذاری اولیه بیشتر در قالب فولاد ممتاز و خنک کننده تصفیه شده تقریباً همیشه تصمیم درستی است زیرا ابزار باید برای چندین سال بدون تعمیرات مکرر جوش، تلورانس های محکمی داشته باشد.
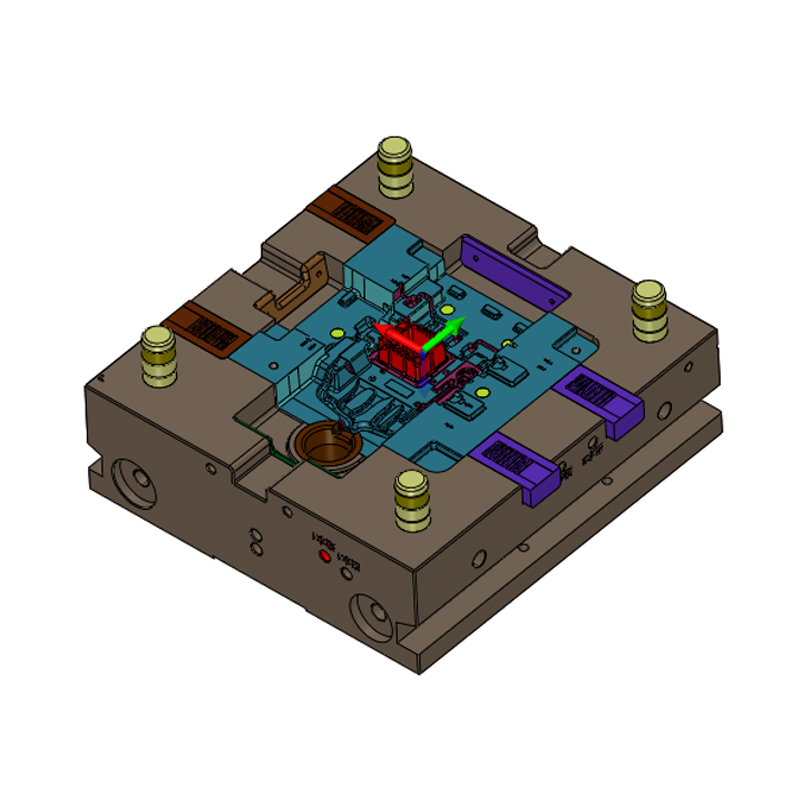
 کارخانه لوله فرمان دایکاست آلیاژ منیزیم سفارشی، تولیدکنندگان - Ningbo NK Ningbo NKT Tooling Co., Ltd. تولید کننده لوله فرمان دایکاست آلیاژ منیزیم چین و کارخانه سفارشی است، جزئیات: آلیاژ منیزیم دی... مشاهده محصول →
درخواست نقل قول قالب به سادگی ارسال یک فایل CAD و انتظار برای یک شماره نیست. یک نقل قول قابل اعتماد نیاز به مشخصات کامل دارد و هر چه زمان بیشتری را برای تهیه آن مشخصات صرف کنید، مقایسه شما دقیق تر خواهد بود.
از دست دادن اطلاعات رایج ترین دلیل نقل قول های نادرست است. اگر تأمینکننده حجم سالانه را نداند، ممکن است حجم بیشتری را در نظر بگیرد و ابزار گرانتری را طراحی کند که شما به آن نیاز ندارید، یا ممکن است حجم کم را در نظر بگیرند و ابزاری شکننده را نقلقول کنند. اگر به یک عملیات ماشینکاری ثانویه اشاره نکنید که مواد را در نزدیکی یک سوراخ با هسته مهم حذف می کند، قالب ممکن است سوراخ را در موقعیت صحیح ایجاد نکند یا ممکن است یک فضای خالی انقباض غیر ضروری داشته باشد.
این سوالات یک تامین کننده حرفه ای را از یک کارگزار جدا می کند. یک کارگزار اغلب درخواست را به یک کارخانه ارسال می کند و فقط می تواند به سؤالات فنی پاسخ مبهم بدهد. یک قالب ساز واقعی می تواند مستقیماً پاسخ دهد، یک طرح فرآیند ارائه دهد و نمونه ای از قالب مشابه را نشان دهد.
اگر قیمت پیشنهادی موجود به مراتب کمتر از هر پیشنهاد دیگری برای همان مشخصات قالب است، محتاط باشید. این تفاوت می تواند به دلیل استفاده از فولاد سخت نشده برای هسته و حفره، حداقل کانال های خنک کننده، عدم وجود EDM برای جزئیات گوشه، یا طراحی دریچه آزمایش نشده باشد. از تامین کننده بخواهید که قیمت کمتر را با تفکیک دقیق توجیه کند. به طور مشابه، اگر زمانی که شما عمر قالب مورد انتظار بالاتری را درخواست می کنید، قیمت پیشنهادی به سختی تغییر می کند، ممکن است تامین کننده طرح را برای رسیدن به آن عمر تنظیم نکرده باشد. یک قیمت واقعی نشان دهنده افزایش عیار فولاد و سرمایه گذاری خنک کننده با افزایش قیمت معنی دار است.
همچنین بررسی ظرفیت تولید واقعی تامین کننده مهم است. اگر از یک تامین کننده خارج از کشور منبع می گیرید، عکس های اخیر از کف ماشینکاری و یک تماس ویدیویی برای دیدن قالب در حال ساخت بخواهید. مشخصات سایت شرکت ما به عنوان مثال یک کارخانه مدرن با 6000 متر مربع فضای تولید و بیش از 80 کارمند را نشان می دهد که با یک قالب ساز جدی سازگار است. اما شما همچنین باید ماشین آلات خاص موجود برای پروژه خود را تأیید کنید. هر کارخانه ای با دستگاه CNC نمی تواند یک قالب پیچیده بزرگ بسازد.
انتخاب پایینترین قیمت قالب میتواند وسوسهانگیز باشد، اما قالب محصولی است که هر بخشی را که برای چندین سال آینده میفروشید شکل میدهد. تفاوت هزینه بین تامین کنندگان فقط نشانه گذاری نیست. آنها عمق مهندسی، قابلیت تولید، سیستم های کیفیت و تمایل به پشتیبانی از قالب پس از تحویل را منعکس می کنند.
یک قالب ساز با تجربه مثل Ningbo NKT Tooling Co., Ltd. چیزی بیش از مهارت ماشینکاری به ارمغان می آورد. ما تاریخچهای را آوردهایم که با یک استودیوی طراحی قالب ریختهگری قالب در سال 2009 شروع شد، پس از آن سالها ساخت ابزارهای روی و آلومینیومی، سپس به قطعات خودرو با آلیاژ منیزیم و قالبهای با خلاء بالا در سال 2016 گسترش یافت. ما می دانیم که چرا یک قالب شکست می خورد و چگونه در برابر آن شکست طراحی کنیم.
این تجربه مستقیماً به هزینه قالب در مرحله طراحی تبدیل می شود. ما میتوانیم محل دروازهای را پیشنهاد کنیم که خطوط جوش را کاهش میدهد، یا یک آرایش کانال خنککننده که زمان چرخه را تا 15٪ کوتاه میکند یا یک طرح لغزشی که محکمتر و نگهداری آسانتر است. این پیشنهادات رایگان نیستند، اما هزینه هر قطعه و خطر خرابی را کاهش می دهند.
سیستم های کیفیت نیز مهم هستند. ما گواهینامه ISO9001 را داریم که اولین بار در سال 2011 به دست آمد. یک سیستم کیفیت رسمی یک فرآیند منظم برای بررسی طراحی، بازرسی مواد، اندازهگیری در حین فرآیند و اعتبار سنجی نهایی ایجاد میکند. برای مشتریان خودرو، مستندات منسجم ضروری است. یک تامین کننده بدون سیستم کیفیت مستند ممکن است هنوز قالب خوبی تولید کند، اما این فرآیند قابل تکرار نیست و خطر نقص پنهان بیشتر است.
هنگامی که یک تامین کننده را ارزیابی می کنید، کل جریان ارزش را در نظر بگیرید. آیا یک گزارش جامع DFM دریافت خواهید کرد؟ آیا تامین کننده از شبیه سازی جریان برای بررسی پر شدن و انجماد استفاده خواهد کرد؟ آیا آنها یک قالب با خلاء بالا با همان توجه به آب بندی و هندسه تولید خواهند کرد؟ این قابلیت ها به طور فزاینده ای برای ریخته گری آلومینیوم خودرو استاندارد می شوند. به عنوان مثال، الف براکت ریخته گری آلیاژ آلومینیوم یک بخش ساختاری است که به استحکام بالا و تخلخل کم نیاز دارد. تامینکنندهای که صدها براکت مشابه ساخته است نسبت دونده ایدهآل و اقدامات پیشگیرانه برای کنترل انقباض را میداند.
 کارخانه براکت ریخته گری آلیاژ آلومینیوم سفارشی، تولیدکنندگان - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. تولید کنندگان براکت ریخته گری آلیاژ آلومینیوم چین و کارخانه سفارشی است، جزئیات: آلیاژ آلومینیوم ADC12 ... مشاهده محصول →
در طبقه تولید خود، ما طیف کامل کار را انجام می دهیم: قالب های ریخته گری معمولی، با خلاء بالا و فشار، و همچنین ابزارهای روی محفظه داغ و ماشین های چند لغزنده. ما همچنین دیدگاه خود را نسبت به فرآیند تولید گسترده تر حفظ می کنیم. به عنوان مثال، یک قالب برای محفظه موتور باید با درج خودکار درج های خنک کننده و ماشینکاری بعدی تعامل داشته باشد. اگر سازنده قالب آن مراحل پایین دستی را درک کند، می تواند از ایجاد ویژگی هایی که مونتاژ را پیچیده می کند اجتناب کند.
هنگامی که تامین کنندگان قالب را با هم مقایسه می کنید، در مورد قطعات با مقیاس و پیچیدگی مشابه بخواهید. یک نمونه کارها را تنها با قطعات قالب گیری زیبا قضاوت نکنید. در مورد آزمایشهای اولیه، چالشها، و نحوه حل مشکلات تخلخل غیرمنتظره یا ابعادی بپرسید. پاسخ ها به شما بیشتر در مورد تامین کننده می گوید تا عددی که در مظنه ذکر شده است.
در نهایت، به یاد داشته باشید که قالب یک سرمایه گذاری سرمایه است. یک قالب خوش ساخت را می توان برای چندین سال یا حتی چندین دهه در مورد ابزار روی، تعمیر، اصلاح و استفاده مجدد کرد. یک قالب ضعیف می تواند برنامه تولید شما را تحت فشار قرار دهد و به روابط مشتری شما آسیب برساند. هزینه واقعی قالب ریخته گری شامل اختلالات، تأخیرها و ضایعاتی است که ممکن است به دنبال تصمیمی برای صرفه جویی در هزینه باشد.
به طور خلاصه، هیچ پاسخ واحدی برای این سوال وجود ندارد که "هزینه معمولی قالب ریخته گری چقدر است؟" تنها پاسخ صادقانه این است که بستگی به قطعه، آلیاژ، حجم تولید و مشخصات دارد. یک قالب ساده روی محفظه گرم را می توان با قیمت کمتر از 10000 دلار تولید کرد، در حالی که یک قالب آلومینیومی بزرگ چند لغزنده با کمک خلاء می تواند بیش از 100000 دلار باشد. با این حال، بودجه نباید قبل از تکمیل بررسی فنی مناسب قطعه تعیین شود.
با درک روشنی از نیاز سالانه حجم و عمر قالب شروع کنید. سپس تامین کننده ای را درگیر کنید که فرضیات شما را با تفکیک DFM و هزینه به چالش بکشد. اگر قطعه ای را برای کاربردهای خودرو تامین می کنید، به دنبال شریکی باشید که تجربه اثبات شده ای در فرآیندهای معمولی و پیشرفته داشته باشد و بتواند مبادله بین هزینه اولیه و بهره وری بلند مدت را توضیح دهد. سرمایهگذاری کمی بیشتر در قالب اغلب توجیه میشود که زمان چرخه کوتاهتر، تخلخل کمتر و نقصهای کمتری را داشته باشد. و اگر مطمئن نیستید، از تامین کننده بخواهید که شما را در مورد یک مورد مشابه راهنمایی کند استفاده از ریخته گری آلیاژ آلومینیوم در قطعات خودرو ، که نشان می دهد چگونه انتخاب های طراحی و فرآیند در نهایت قیمتی را که می پردازید کنترل می کنند.
جاده وانگشان، منطقه جیانگ بی، نینگبو، ژجیانگ، چین
86-135-64796935
حق چاپ © Ningbo NKT Tooling Co., Ltd. تمامی حقوق محفوظ است.

